
带锯条总断,通用原因,分4大类
一、导向部分(最常见)
1. 导向合金块磨损有凹槽:锯条在槽里来回蹭,局部反复弯折,疲劳断裂。
2. 导向间隙过大:锯条左右晃,锯切时扭曲;间隙过小:夹住锯条,摩擦发热,金属疲劳。
3. 背部轴承滚轮坏、间隙大:锯条后背没有支撑,来回扭,容易从背部裂口断掉。
4. 导向头离工件太远,锯条悬空太长,抖动大。
二、张力问题
- 张力过大:锯条绷得过紧,稍微有冲击直接崩断。
- 张力过小:锯条打滑扭摆,齿部崩齿,接着裂断。
张力不是越大越好,按锯条宽度调,不要拧死。
三、切削参数(转速、进给)
1. 转速太高:切硬料、厚料转速快,齿尖高温退火,齿崩掉,随后锯条断裂。
2. 进给太快:吃刀过猛,齿承受过大冲击力,崩齿,然后锯条开裂。
3. 冷却不足:没有切削液/流量小,锯条过热,疲劳断裂。
四、锯条本身与装夹
1. 锯条装歪:两个轮子不平行,锯条受力不均,反复弯折断裂。
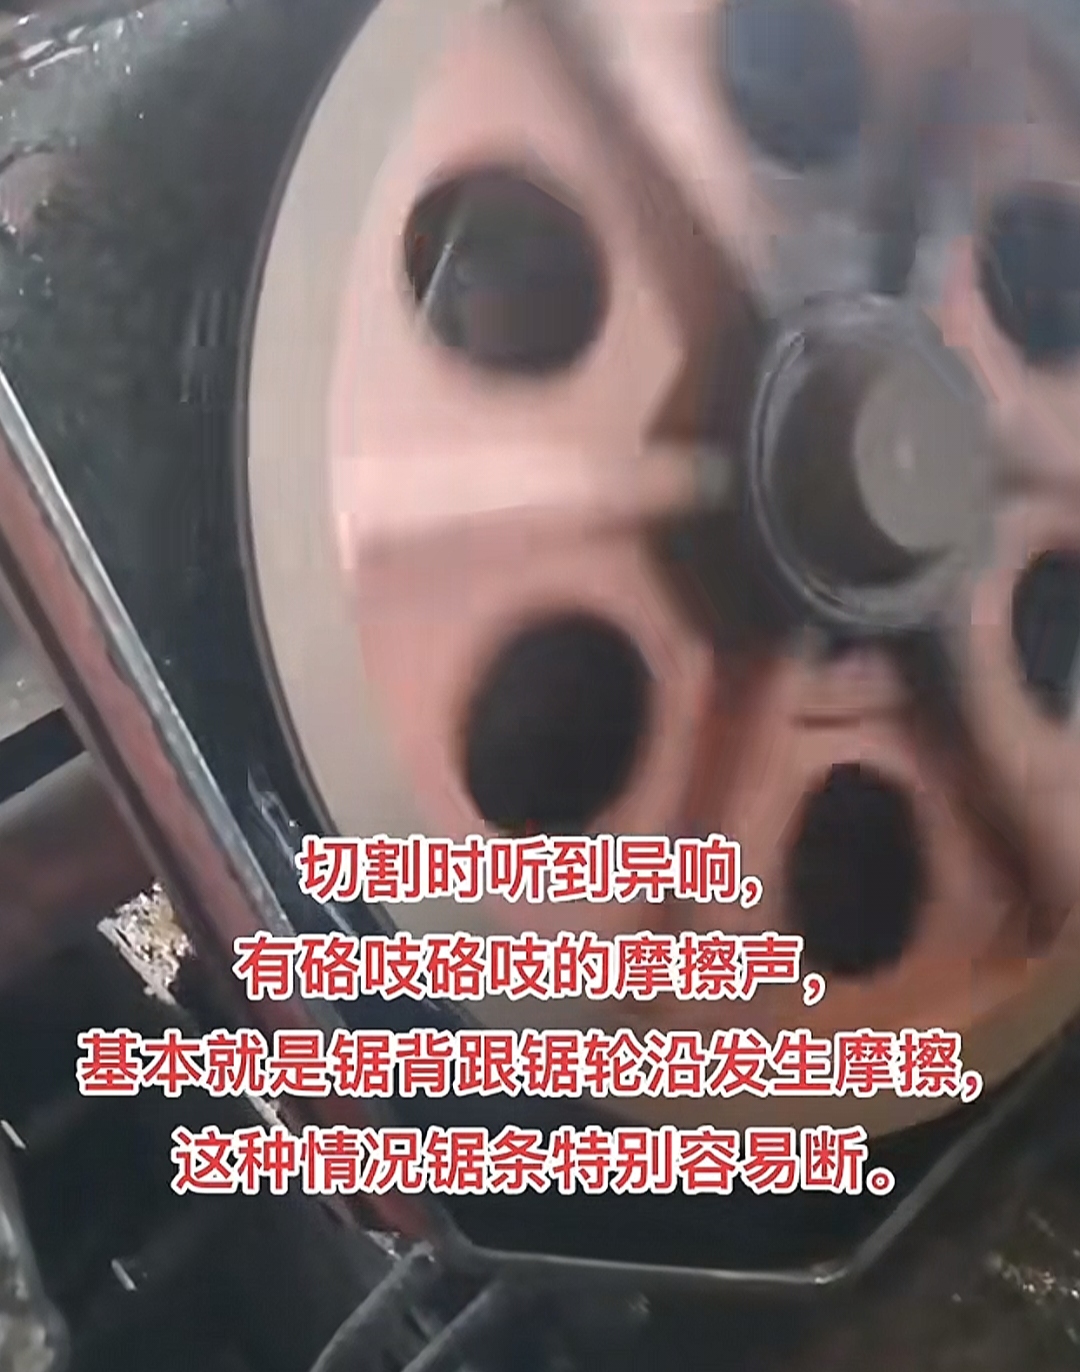
2. 锯轮磨损、有坑、有毛刺:会划伤锯条背,产生裂纹,慢慢扯断。
3. 新锯条没跑合:上来就重切,齿尖直接损坏。
新锯条前半小时,降低转速、减小进给跑合。
4. 锯条齿型选错:硬料用细齿,厚料用粗齿;齿选不对极易崩齿断条。
五、工件方面
- 工件夹持不牢,锯切时抖动、震动;
- 工件有夹渣、硬点,冲击锯齿。
快速排查小口诀
1. 先看断口:断口平整齐整 →大多是张力过大、导向夹太紧;
2. 断口是波浪撕裂状 →抖动、导向间隙大、锯轮不平行;
3. 齿先崩掉,再断裂 →转速进给太大、齿型不对。
简单总结:80%断条,都是导向、张力、转速进给这三样没调好。

