
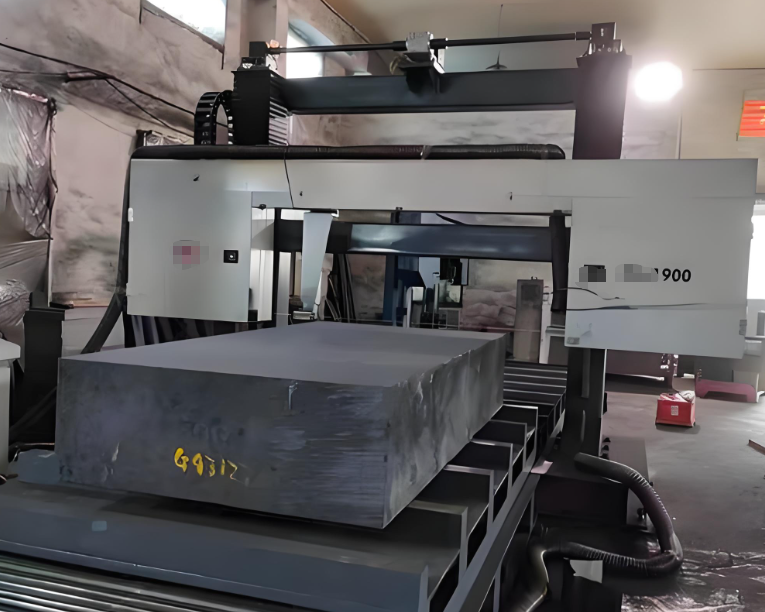
工况说明:立式锯床、手动进给、切割石墨(电极石墨),现象:齿根多发疲劳裂纹,锯条寿命波动1‑3天,无切削液,干切。
一、锯条选型
1.材质:M42双金属带锯条/ M51双金属带锯条高钴会略耐磨损,提升有限
2.齿型:粗齿、大容屑槽,2‑3齿/英寸
❌禁止细齿:齿槽小极易堵石墨粉尘,加速齿根裂纹
3.新锯条必须跑合:线速度调低,手推轻吃刀,运行20‑30分钟,禁止上来重载切削
二、线速度(重点!立锯不能照搬卧式参数)
- 推荐线速度:50‑70 m/min
- 上限严禁>70m/min,转速越高,齿根交变弯折越频繁,裂纹爆发越快
- 高密度硬质石墨取偏低50‑60;低密度石墨可取65‑70
三、锯条张力(立锯核心,不要拧满)
1.张力相比切钢材降低15%‑20%
2.判定标准:锯条运转不跑偏、不打滑即可,拒绝绷得死死
张力过大,即使空转也会产生齿根微裂纹;每次装锯条尽量保持同一松紧,避免凭手感忽紧忽松。
四、导向机构调整(上下两组导向)
1.导向块尽量贴近工件,减小锯条悬空长度,悬空越大摆动扭曲越严重
2.导向合金间隙:锯条可顺滑滑动,不能夹紧卡死锯条;合金出现沟槽磨损及时更换
3.背部滚轮:仅仅轻接触锯背,严禁强行顶压锯条,否则增加齿根应力
4.检查上下锯轮:保证平行,轮面无毛刺、凹坑,防止锯条窜动扭动
五、手动进给操作(关键变量,寿命1天/3天差别就在这里)
1.严禁猛推、硬顶工件;感觉到切削阻力变大,立刻减小推力甚至稍回退,靠锯条自身切削
2.快要切透工件阶段:手进给力度再减轻一半,防止石墨崩裂带来冲击载荷
3.工件夹具务必夹紧,工件抖动震动会成倍催生齿根疲劳裂纹
六、冷却排尘(只允许气吹,绝对不能用水/切削液)
1.压缩空气持续对准切削位置,把石墨粉末吹离齿槽
石墨粉尘留在齿沟,如同研磨料,持续磨蚀齿根,大量产生微裂纹
2.禁止加水:石墨+水形成研磨泥浆,锯条磨损直接翻倍
七、报废判定(安全第一)
肉眼观察齿根出现2条及以上细密裂纹,哪怕没有断裂也要直接换下,禁止继续使用,防止锯条突然崩断伤人、打坏工件。
八、现实局限
双金属带锯条并不适合长期大量切石墨。立式+手动进给本身就有冲击,只能延缓裂纹,无法彻底消除。
产量大长期加工:优先改用金刚石带锯条,齿根裂纹问题会大幅改善。
简易速记口诀
立锯切石墨,速度不要高;
张力松一档,导向贴工件;
手推勿猛顶,快透手要轻;
气吹清粉尘,见纹就换掉。

